

A-Scan: Erweiterung der Anwendungsgrenzen des EMA-Dickenmessgeräts

Automatischer Dickenmessmodus
Der Hauptbetriebsmodus von Dickenmessgeräten ist die automatische Dickenmessung eines Objekts, bei der auf dem Bildschirm eine einzelne Zahl angezeigt wird – das Messergebnis.
Wenn jedoch eine Prüfung erforderlich ist:
• von Objekten mit komplexer Form,
• von Objekten, die starker Korrosion ausgesetzt sind,
• von stark verschmutzten Objekten,
• von Objekten, die im Gussverfahren hergestellt wurden,
kann eine automatische Dickenmessung nicht ausreichen.
Für erfahrene Spezialisten ist ein elektromagnetisch-akustisches (EMA) Dickenmessgerät ein Instrument, dessen Möglichkeiten durch die Verwendung des A-Scans erheblich erweitert werden. Lassen Sie uns am Beispiel des EMA-Dickenmessgeräts EM1501 verstehen, wie man den A-Scan richtig verwendet und warum dies für zuverlässige Ergebnisse wichtig ist.
Automatische Messungen
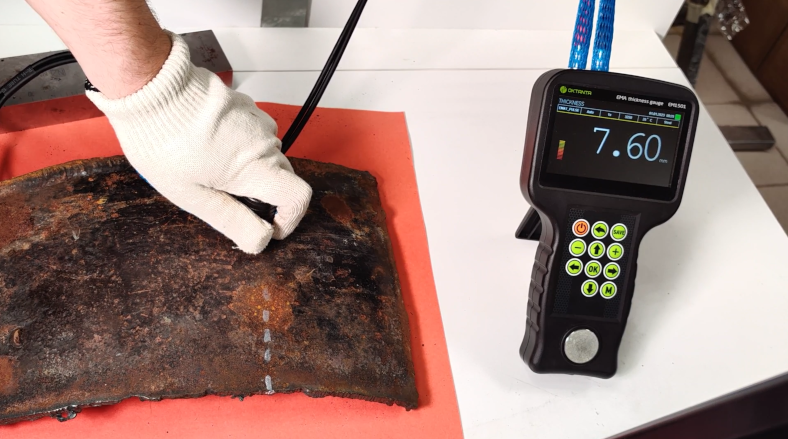
Das EMA-Dickenmessgerät EM1501 misst die Metalldicke und zeigt das Ergebnis auf dem Bildschirm an: den Dickenwert in Millimetern. Für Objekte mit einfacher Geometrie – ein flaches Blech oder Rohr und geringe Korrosion – reicht dieser Wert normalerweise aus.
Bei starker Korrosion oder Verschmutzung, bei der Arbeit mit Gussobjekten oder bei komplexen geometrischen Formen des Objekts reicht dieser Wert jedoch nicht aus, um zuverlässige Messungen und eine Aussage über den Zustand des Objekts zu erhalten. Genau hier ist die Anwendung des A-Scans erforderlich.
Was zeigt der A-Scan?
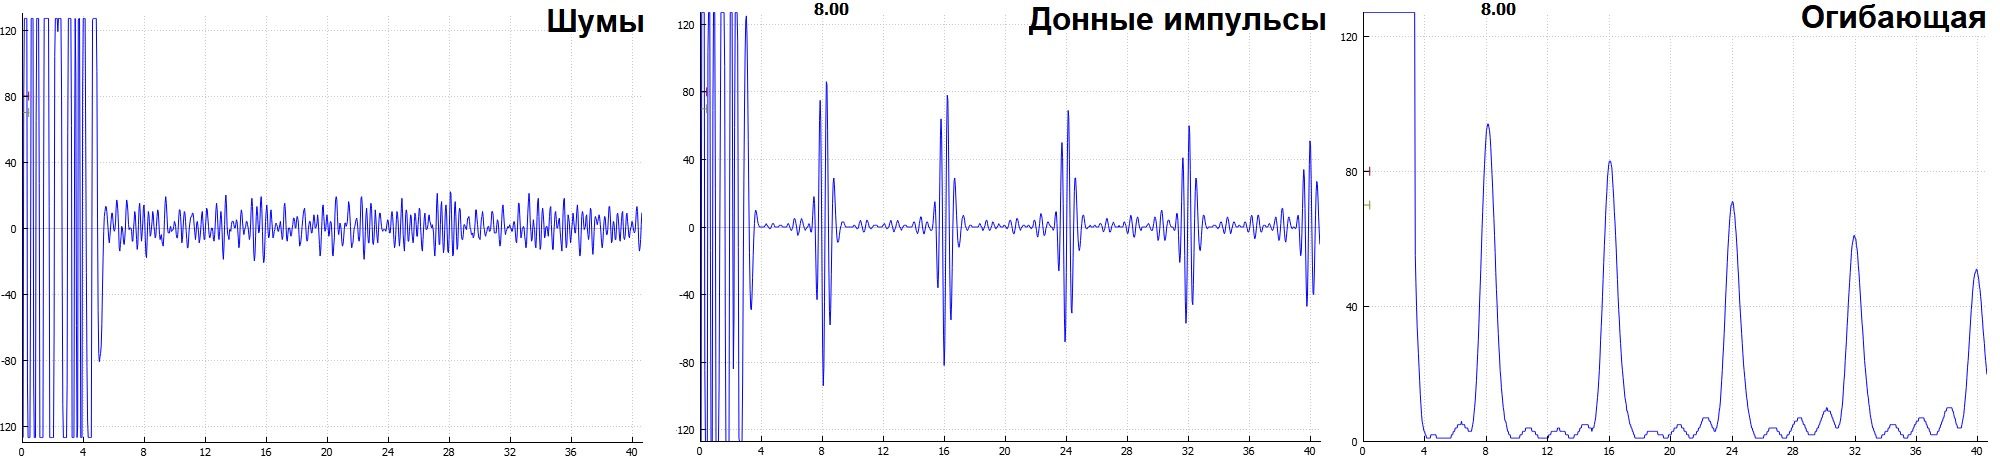 Ein A-Scan ist ein Diagramm, auf dessen horizontaler Achse die Zeit (oder die durch Multiplikation der Zeit mit der Schallgeschwindigkeit im Material erhaltene Entfernung) und auf dessen vertikaler Achse die Amplitude des vom Gerät empfangenen Signals, üblicherweise in Prozent ausgedrückt, aufgetragen ist.
Im linken Teil des A-Scans sehen wir ein Signal sehr großer Amplitude, das durch den vom Generator des Dickenmessgeräts erzeugten Impuls entsteht. Dieser Bereich wird „tote Zone“ genannt, da in ihm der Empfang von Echosignalen nicht möglich ist.
Auf die „tote Zone“ folgt ein Bereich, in dem nützliche Bodenimpulse vor dem Hintergrund von Rauschen sichtbar sind. Zur einfacheren Analyse ermöglicht das EMA-Dickenmessgerät EM1501 die Anzeige sowohl des realen A-Scan-Bildes als auch seiner Einhüllenden.
Wenn sich der Wandler in zu großer Entfernung vom Prüfobjekt befindet, beispielsweise aufgrund einer dicken Rostschicht, Beschichtung oder anderer Hindernisse, sehen wir auf dem A-Scan rechts von der toten Zone nur Rauschen, ohne nützliche Bodenimpulse.
Sobald wir den Wandler dem Prüfobjekt auf einen für die Bildung und den Empfang der akustischen Welle ausreichenden Abstand nähern, erscheinen auf dem A-Scan Bodenimpulse und das Dickenmessgerät beginnt, die Dicke anhand dieser zu messen. Dementsprechend ist bei der Arbeit an komplexen Prüfobjekten der Pegel der Bodenimpulse auf dem A-Scan zu überwachen.
Wenn das Prüfobjekt planparallele Oberflächen hat und nicht stark korrodiert ist, sehen wir auf dem A-Scan sanft abklingende, abwechselnde Echosignale: Die akustische Welle entsteht an der Grenze des Prüfobjekts, erreicht die gegenüberliegende Wand, wird reflektiert, kehrt in denselben Punkt zurück, von dem sie gesendet wurde, und bewegt sich dann zyklisch zwischen den Wänden, bis sie abklingt.
Korrosion und Defekte auf dem A-Scan
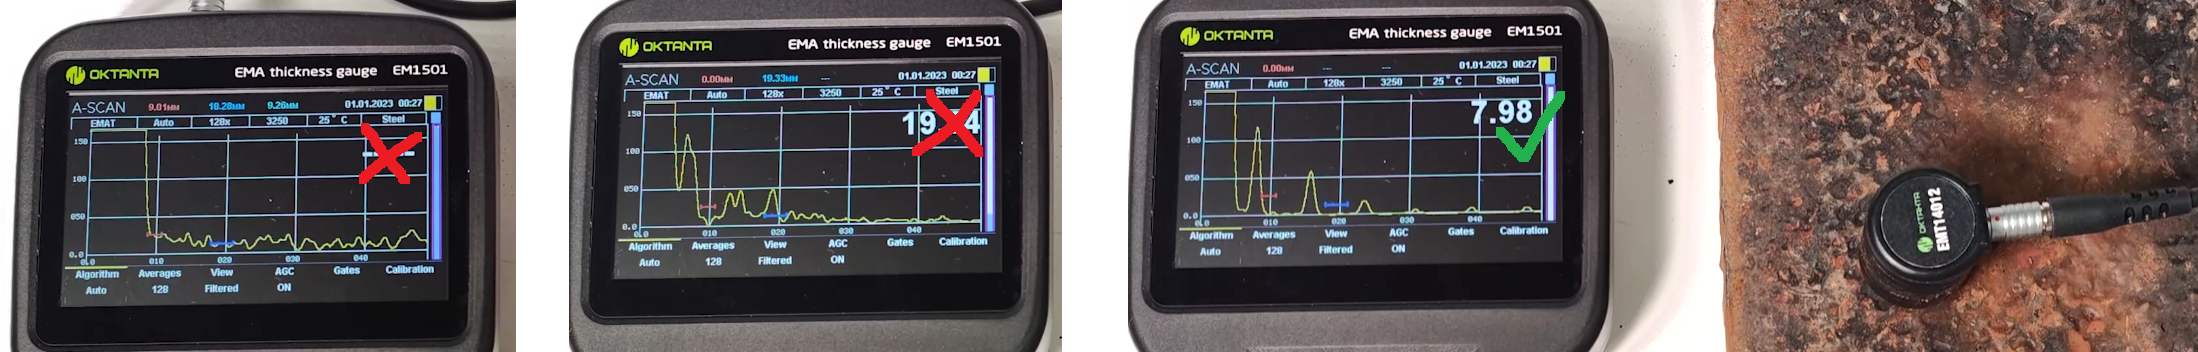
Bei Objekten mit starker Korrosion wird das Standardbild des A-Scans gestört. Statt einer klaren Abfolge von Bodenimpulsen wird der A-Scan zu einem praktisch zufälligen Signal. Korrosion des Objekts auf der Sensorseite führt dazu, dass die Welle nicht senkrecht, sondern in andere Richtungen abgestrahlt wird, von denen die Wellen niemals zurückkehren, und Korrosion auf der Rückseite des Prüfobjekts führt dazu, dass die Welle nicht senkrecht in beliebige Richtungen reflektiert wird, und dementsprechend kehren solche Reflexionen niemals zum Sensor zurück. In diesem Fall können wir auf das Vorhandensein eines Defekts oder einer Korrosion im Prüfobjekt schließen, die die Messungen beeinträchtigt, und den Wandler auf der Oberfläche in jede Richtung etwas verschieben, um eine Position zu finden, an der Bodenimpulse ohne starkes Interferenzmuster vorhanden sind und die Messung korrekt durchgeführt wird.
Die Geometrie spielt eine Rolle
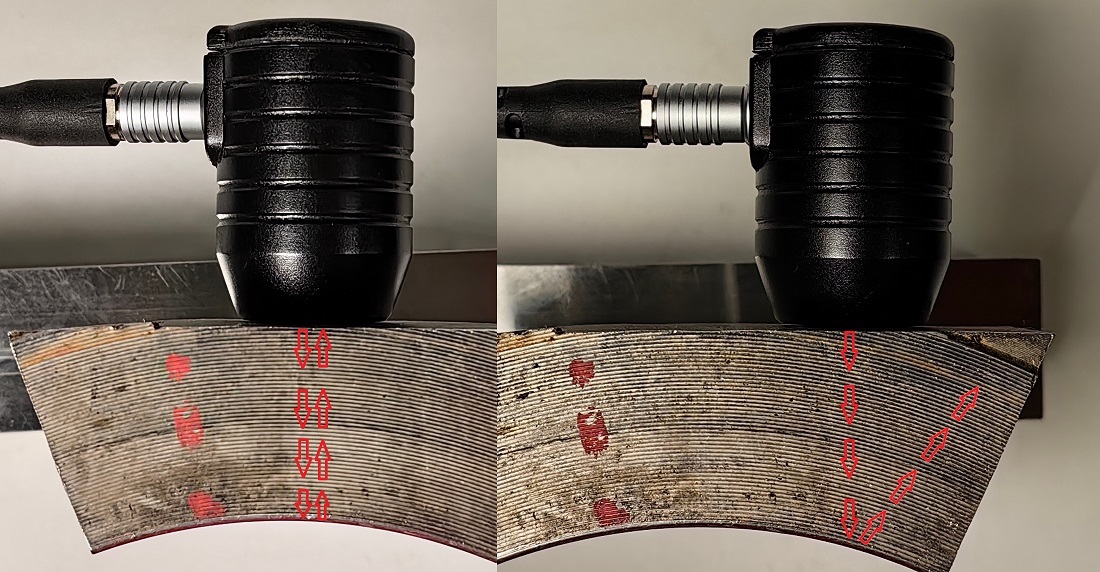
Neben Korrosion kann auch die Form des Objekts den Dickenmessprozess beeinflussen. Bei der Prüfung von unregelmäßigen Oberflächen, beispielsweise Bereichen mit Biegungen oder scharfen Übergängen, kann die Welle im Winkel reflektiert werden und zur Seite abgelenkt werden, ohne zum Wandler zurückzukehren. In solchen Fällen hilft der A-Scan, Bereiche zu identifizieren, in denen tatsächlich Echosignale zurückkommen, und ermöglicht so die Dickenmessung.
Wenn die Automatik versagt: manuelle Modi und Blenden
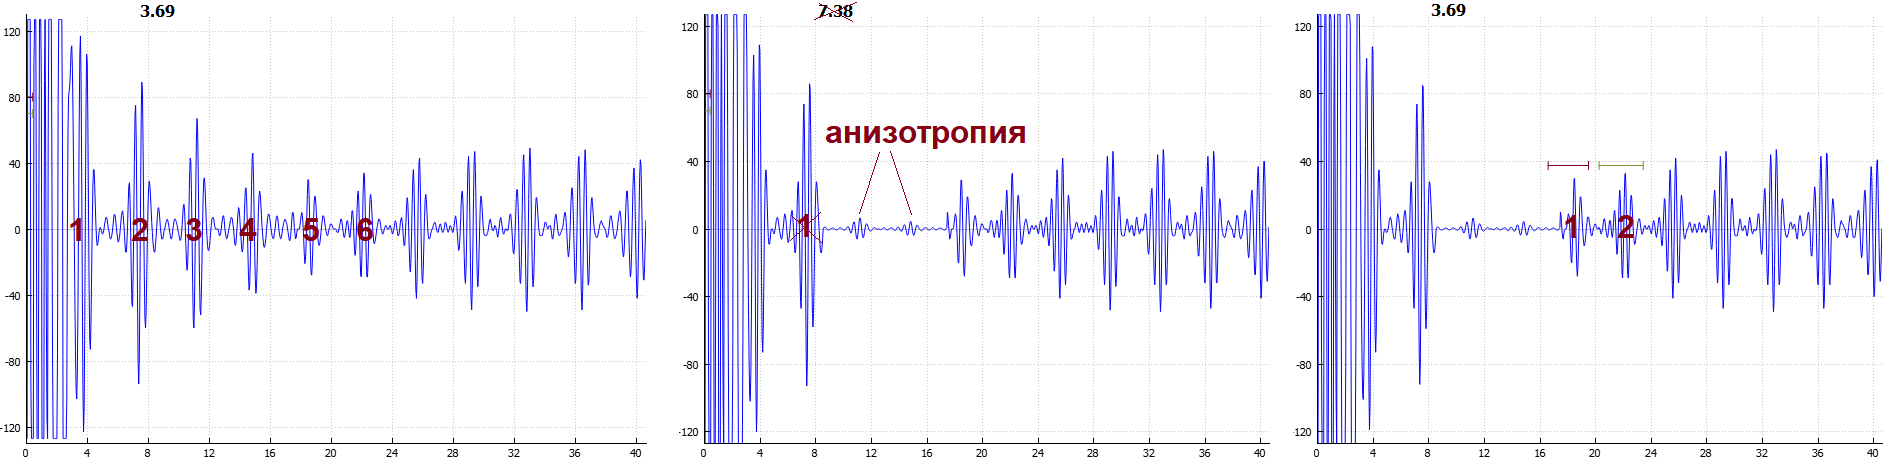
Der automatische Dickenmessmodus funktioniert gut, solange der A-Scan eindeutig interpretierbare Echosignale enthält. Unter Bedingungen der Materialinhomogenität kann der automatische Dickenmessmodus jedoch aufgrund mehrdeutiger Echosignale auf dem A-Scan nicht korrekt funktionieren. Für solche Fälle sind im EMA-Dickenmessgerät EM1501 zwei Algorithmen für den manuellen Betrieb vorgesehen – mit einer oder zwei Blenden.
Jede Blende stellt einen ausgewählten Zeitabschnitt dar, in dem der Maximalwert des Echosignals berechnet wird.
Die Einstellung von zwei Blenden ermöglicht die Verwendung späterer Impulse für die Berechnungen, die stabil bleiben, wenn die ersten abgeschwächt oder „verrauscht“ sind. Im obigen Beispiel befindet sich das erste Echosignal aufgrund der geringen Dicke des Prüfobjekts in der „toten Zone“. In einzelnen Bereichen fallen das dritte und vierte Bodensignal praktisch auf das Rauschniveau, wodurch das Gerät nur ein Echosignal berücksichtigt, es als das erste zählt (da die nachfolgenden Echosignale auf das Rauschniveau gefallen sind) und die Dicke falsch berechnet, indem es den realen Wert verdoppelt. Der manuelle Messmodus mit zwei Blenden ermöglicht es, das fünfte und sechste Echosignal als Grundlage zu nehmen und den Dickenwert korrekt zu messen.
Dieser Effekt kann aufgrund der Anisotropie des Metalls auftreten. Unter der Anisotropie des Metalls verstehen wir die Abhängigkeit der Ausbreitungsgeschwindigkeit der polarisierten Transversalwelle von der Richtung, in der die Schwingungen stattfinden. Wenn sie vorhanden ist, zerfällt die Welle mit zirkularer Polarisation in zwei Transversalwellen, und jede dieser beiden Wellen bewegt sich mit einer Geschwindigkeit, die sich geringfügig von der benachbarten unterscheidet. Manchmal kann man auf dem A-Scan in solchen Fällen beide Wellen sehen.
Ignorieren von 'parasitären' Echosignalen
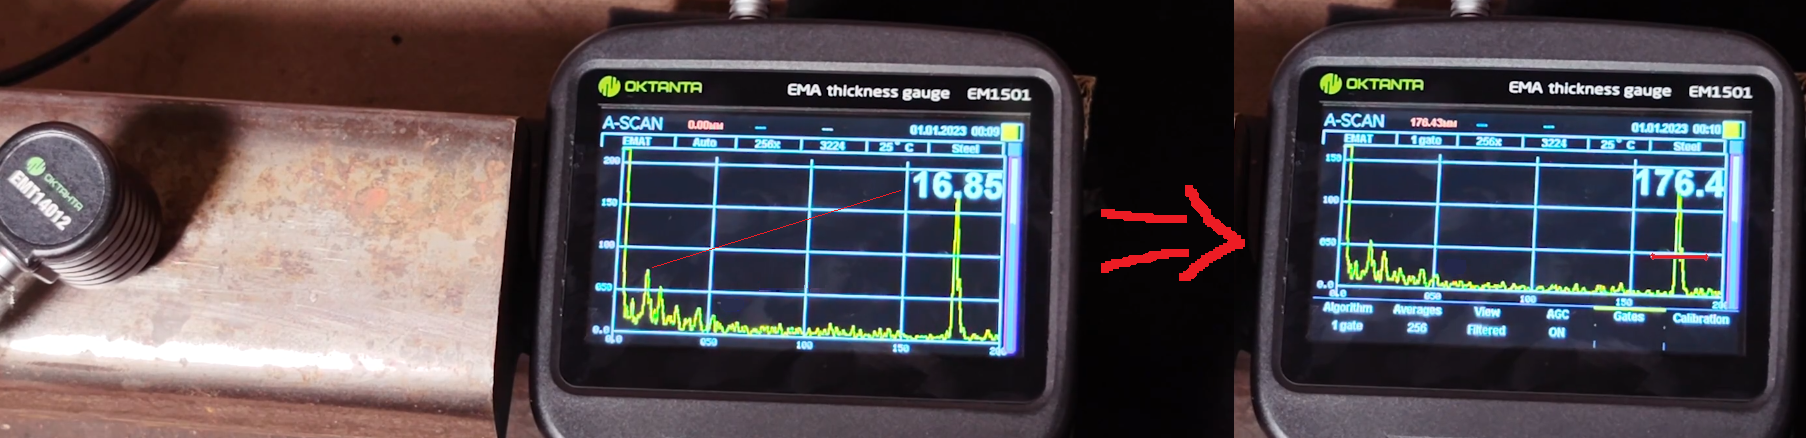
Manchmal ist es erforderlich, bestimmte Echosignale zu ignorieren. Beispielsweise sehen wir am gegebenen Objekt mit komplexer Form (Schiene) am Anfang des A-Scans Echosignale, die aus einer Entfernung von 16-17 mm gekommen sind. Die Dicke der Schiene ist viel größer, daher, wenn wir genau die Dicke der Schiene messen müssen – geben wir dem Gerät explizit das Intervall an, in dem wir die Dicke suchen, indem wir das Gerät in den manuellen Algorithmus umschalten und eine Blende im Bereich des Bodenimpulses platzieren. Das Dickenmessgerät berücksichtigt dann nur das Echosignal in diesem Bereich und reagiert nicht auf das 'parasitäre' Echosignal, das in diesem Fall die Messung stört.
Diese Methode zum Ignorieren eines Teils der Echosignale eignet sich gut für die Prüfung dicker, aber stark korrodierter Objekte, von Guss- oder anderen Gussteilen, bei denen aufgrund der grobkörnigen Struktur parasitäre störende Echosignale auftreten.
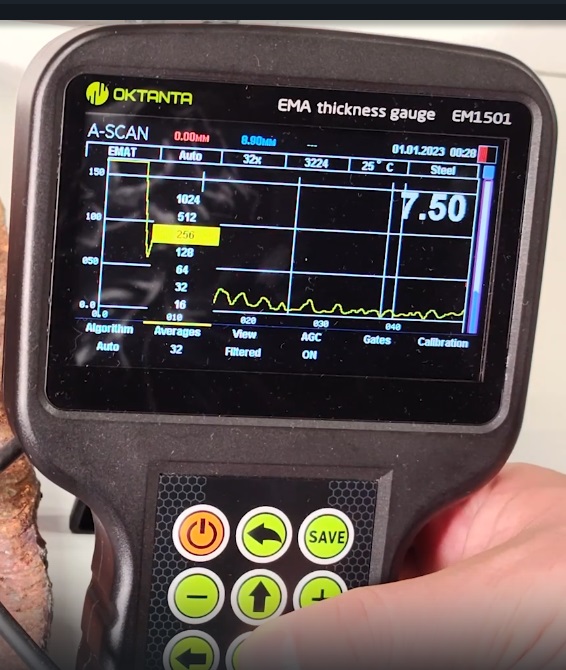
Erhöhung der Messstabilität: Signalakkumulation
In Fällen, in denen das Rauschen stark genug ist und zu instabilen Messergebnissen führt, hilft eine weitere nützliche Funktion des Geräts – die Einstellung der Anzahl der Akkumulationen. Bei Erhöhung der Anzahl der Akkumulationen mittelt das EMA-Dickenmessgerät EM1501 mehrere Messungen und beseitigt zufällige Störungen. Dies verlangsamt den Messprozess etwas, erhöht aber die Stabilität der Anzeige merklich.
Der A-Scan als Entscheidungswerkzeug
Für erfahrene Spezialisten für zerstörungsfreie Prüfung ist der A-Scan ein wichtiges Werkzeug für Entscheidungen, zur Sicherstellung der Genauigkeit und zur Erhöhung der Zuverlässigkeit der Prüfung.
Mit seiner Hilfe kann der Spezialist nicht nur die Dicke messen, sondern auch verstehen, warum ein bestimmter Wert auf dem Bildschirm erschienen ist und ob man ihm vertrauen kann.
Wenn Sie mit Objekten komplexer Form arbeiten, die starker Korrosion ausgesetzt sind, oder unter Bedingungen, in denen der automatische Modus versagt, nutzen Sie die Möglichkeiten des A-Scans. Dies ist eines der Werkzeuge, die das volle Potenzial der EMA-Prüfung erschließen.